Spĺňajte výkonnostné požiadavky produktu.
02
Mala by spĺňať požiadavky na príslušnú pevnosť v národných normách, aby sa zaistila bezpečnosť používania.
03
Na základe predpokladu zabezpečenia výkonu a bezpečnosti produktov sa snažte šetriť suroviny a znižovať náklady, prípadne sa snažiť zlepšiť kvalitu produktov bez zvyšovania nákladov.
04
Za predpokladu, že neovplyvňuje kvalitu produktu, má vzorec dobrý výkon procesu miešania a výkon procesu tvarovania a prispieva ku skráteniu času tvrdnutia a zlepšeniu produktivity zariadenia.
05
Pri formulácii systémového vzorca by sa mala venovať pozornosť aj pravidelnosti vzorca.
Systémová formulácia fenolovej živice ako spojiva môže byť rozdelená do dvoch kategórií: tekutá živica a prášková živica a všeobecný zákon systémovej formulácie je:
1
(1) Množstvo spojiva vo vzorci tekutých živicových abrazív je vo všeobecnosti menšie a hustota tvarovania je väčšia.
V skupine formulácií s rovnakým materiálom a veľkosťou častíc ako brusivo sa tvrdosť zvýši o malý stupeň, dávka spojiva sa zvýši o {{0}},5~1,2 dielu (1{{7 }}0 dielov s brusivom) a hustota formovania sa zvýši o 0,02~0,05 g/cm3.
2
(2) Množstvo spojiva v brúsnom prostriedku z práškovej živice je vo všeobecnosti o 1 až 3 diely väčšie ako v podobnom zložení brúsneho prostriedku z tekutej živice a hustota formovania je 0,4 až 0,8 g/cm3 menej ako tekutý prípravok.
V skupine formulácií, kde je brusivo z rovnakého materiálu a rovnakej veľkosti častíc, sa tvrdosť zvýši o malú úroveň, dávka spojiva sa vo všeobecnosti zvýši o {{0}},8 až 1,5 časti a hustota formovania sa zvýši o 0,02 až 0,05 g/cm3.
3
(3) Rýchlosť brúsnych častíc práškovej živicovej brúsnej zmesi je o 2% ~ 6% nižšia ako rýchlosť tekutej zmesi a brúsna štruktúra je 1~3
4
(4) Brúsny prípravok z práškovej živice je vhodný pre všetky brúsivá s veľkosťou brúsnych častíc, zatiaľ čo brúsny prípravok z tekutej živice je vo všeobecnosti vhodný len pre brúsivá s veľkosťou častíc 16#~120#.
06
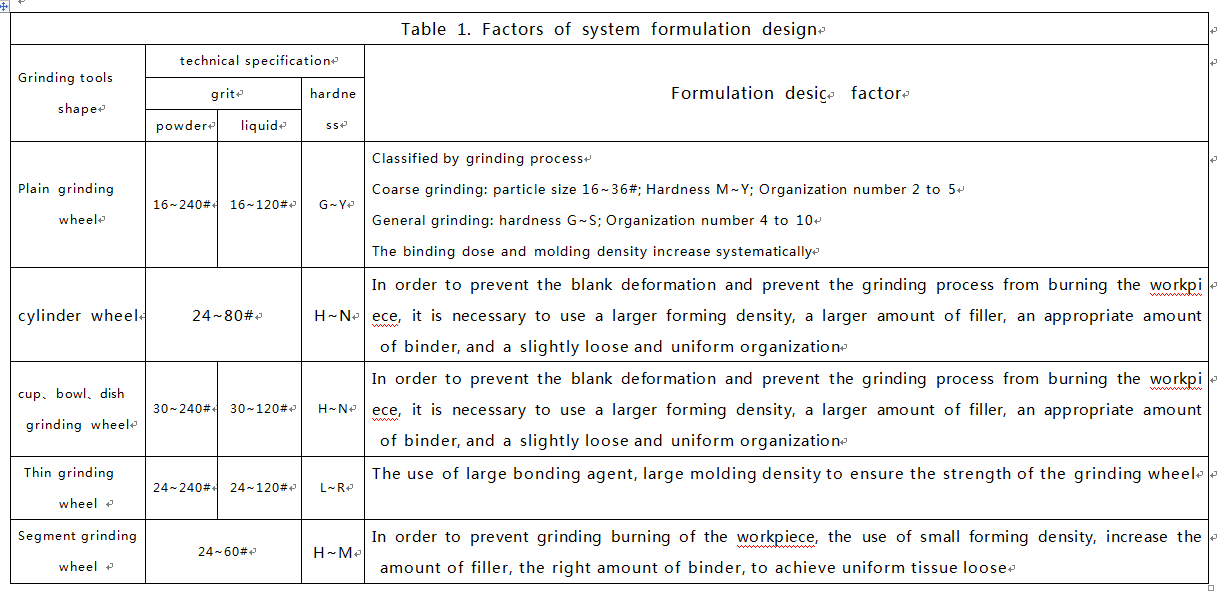
Návrh receptúry by mal zohľadňovať typ a formu spojiva, ale aj tvar brúsneho nástroja, požiadavky na spracovanie brúsenia a ďalšie faktory, pozri tabuľku 1.